


Makine kelepçeleri, makineye monteli-döndürme takımının aksesuarlarıdır. Makineye- monte edilen tornalama takımları, bıçağı mekanik kenetleme yoluyla alet miline sabitler. Bu aletler, bıçağın köreldikten sonra taşlanmış ve bilenmiş yenisiyle değiştirilmesine olanak sağlar.
Değiştirilebilir tornalama takımları olarak da bilinen makineye monteli-tornalama takımları, önceden taşlanmış bıçak parçalarını mekanik kelepçeleme yoluyla takım tutucuya sabitleyen kesici takımlardır. En önemli özellikleri, bıçak aşındığında, yeni taşlanmış bıçakların hızlı bir şekilde değiştirilebilmesi ve böylece kaynaklı torna takımlarında yüksek-sıcaklık kaynağının neden olduğu bıçak performansındaki bozulma sorununun ortadan kaldırılmasıdır. Mart 2025 itibarıyla bu tornalama takımları, bıçak bağlama yöntemine göre dört tipte sınıflandırılmaktadır: kaldıraçlı tip, kama bloklu tip, vidalı tip ve üst basınçlı tip. Kasım 2024 itibarıyla yaygın olarak kullanılan kenetleme yapıları arasında eksantrik tip, pim tipi, kama blok tipi, levye tipi ve üst baskı tipi de bulunmaktadır. Sıkıştırma kuvveti prensibine göre, sıkma yöntemleri üst yüzey sıkma (C), silindirik delik sıkma (P), üst yüzey ve silindirik delik sıkma (M) ve kör delik sıkma (S) vb. olarak sınıflandırılabilir.

Makineye- monte edilen değiştirilebilir kesici uçlu kesici takımlar, değiştirilebilir karbür kesici uçların alet gövdesine mekanik olarak sıkıştırılmasıyla oluşturulur. Genellikle kesici uçlar, takım tutucular, bağlama elemanları ve takım gövdelerinden oluşurlar. Kullanılan bağlama yöntemi ne olursa olsun, kesici uçlar sıkıştırıldığında aşağıdaki koşulları karşılamalıdır:
- Kesici uçların konumlandırılması, kesme kuvveti ile konumlandırma ilkesine uygun olmalıdır; yani, kesme kuvvetinin bileşke kuvveti, kesici ucun destek yüzeyinin çevresi içerisinde etki etmelidir;
- Eklerin çevresel boyutlarının konumlandırılması üç-nokta konumlandırma ilkesine uygun olmalıdır;
- Kesme kuvvetinin ve konumlandırma tabanındaki (kesme ucu ile takım gövdesi arasındaki arayüz) bağlama kuvvetinin bileşke kuvveti tarafından oluşturulan sürtünme kuvveti, kesme titreşimi nedeniyle kesici ucun konumlandırma tabanından ayrılmasına neden olan alternatif kuvvetten daha büyük olmalıdır.

Eksantrik bağlama yapısı, kesici ucu alet gövdesine sıkıştırmak için vidanın üst ucunda bir eksantrik mil kullanır. Bu yapı, vidanın eksantrik kelepçelenmesine ve kendiliğinden-kilitlenmesine dayanır, yapısı basittir ve çalıştırılması kolaydır, ancak iki taraflı konumlandırma sağlayamaz. Eksantriklik çok küçük olduğunda kesici ucun yüksek üretim doğruluğu gerekir. Eksantriklik çok büyükse, kesme kuvvetinin etkisi altında kesici uç gevşemeye eğilimlidir. Bu nedenle eksantrik sıkma yapısı sürekli ve stabil kesme durumları için uygundur. Kol bağlama yapısı, kesici ucu sıkıştırmak için kol prensibini kullanır. Vida döndürüldüğünde kol sıkma kuvveti üretir, böylece kesici uç takım oluğunun yan yüzeyinde konumlandırılır. Bu yapı, yüksek konumlandırma doğruluğu, güvenilir sıkıştırma, makul kuvvet dağıtımı ve uygun uygulama ile karakterize edilir, ancak işlenebilirliği zayıftır. Kamalı blok sıkıştırma yapısında, kesici ucun iç deliği, kesici uç oluğundaki pimin üzerine konumlandırılır ve eğimli yüzeye sahip kama bloğu, sıkma vidası tarafından aşağı doğru bastırılır. Kama bloğunun bir tarafı takım gövdesi üzerindeki çıkıntıya doğru baskı yaparken, diğer tarafı kesici ucu sıkıştırmak için ucu orta delikteki silindirik pime doğru iter. Bu yapının özellikleri basit ve rahat bir işlemdir, ancak konumlandırma doğruluğu düşüktür ve sıkma kuvveti kesme kuvvetinin tersidir.

Değiştirilebilir kesici takımın açısı, kesici ucun açısı ile kesici uç oluğunun alet gövdesi üzerindeki alt yüzeyinin açısının birleşimiyle oluşturulur. Hassas işleme makinesine monte edilen değiştirilebilir kesme takımlarının- tasarım ilkesi, takımın keskinliğini arttırmak ve istenilen yüzey kalitesini elde etmektir. Yarı-hassas işleme makinesine-monte edilen değiştirilebilir kesici takımların tasarım ilkesi, takımın gücünü arttırmaktır. Hassas işleme makinesine- monte edilen değiştirilebilir kesici takımlar için, kesici ucun eğim açısı g=20 derece, ikincil eğim açısı a=8 derece ~9 derece, yardımcı eğim açısı a=6 derece ~8 derece, ana iç açı Kr=90 derece, ikincil dahil açı Kr=5 derece ve kenar eğim açısı l=0 derece ~1 derece. Yarı-hassas işleme makinesi-monteli değiştirilebilir kesici takımlar için, kesici ucun eğim açısı g=20 derece, ikincil açı a=6 derece ~7 derece, ana iç açı Kr, 90 derece, 45 derece ve 80 derece olmak üzere üç değere sahiptir ve ikincil dahil açı Kr, 10 derece ve 45 derece olmak üzere iki değere sahiptir.
Değiştirilebilir kesici takımlar, kesici uçların üretimi sırasında doğrudan preslenerek şekillendirilir. Üst-presleme değiştirilebilir kesici takımlar için, talaş-kırma oluğu bir pres plakası kullanılarak oluşturulduğunda, oluğun alt açısı θ=125 derece ~ 135 dereceye ayarlanır.

Avantajları
Bıçaklar yüksek sıcaklıklarda kaynaklanmaz, bu da bıçak sertliğinin azalmasını ve yüksek- sıcaklıkta kaynak yapılmasından kaynaklanan çatlakların oluşmasını önleyebilir. Böylece aletin kullanım ömrü uzar ve alet sapı birden çok kez tekrar kullanılabilir.
Yapısal formlar
1. Üst-basma türü
Bu tipte, bıçağı üstten bastırmak için vidalar ve baskı plakaları kullanılır ve bıçağın konumu, vidalar ayarlanarak ayarlanabilir.
Özellikler: Basit yapı, güvenilir sıkıştırma, kullanıma uygun, bıçak yatay olarak monte edilir ve köreltildikten sonra arka kısım-yeniden taşlanabilir.
Üstten-presleme türü, işlemede en yaygın kullanılan türdür.
2. Yan-basma türü
Bu form genellikle bıçağın kendisinin eğimli yüzeyinden yararlanır. Kama bloğu ve vidalar bıçağı bıçağın yanından sıkıştırmak için kullanılır.
Özellikler: Bıçak dikey olarak monte edilir. Takım kanalının üretim doğruluğuna yönelik gereksinimler uygun şekilde azaltılabilir. Bıçak köreldikten sonra arka kısım-yeniden taşlanabilir.
3. Kesme kuvveti sıkma tipi
Bu tür genellikle kendinden-kilitlenen kesme aletini ifade eder. Bıçağı 1:30 eğimli bir oluğa sıkıştırmak için aletin kesme işlemi sırasında kesme kuvvetini kullanır.
Özellikler: Basit yapı, kullanımı rahat. Ancak takım oluğu ile bıçak arasında sıkı bir uyum gerektirir ve kesme sırasında herhangi bir darbe veya titreşim oluşmaz.

SPEC
|
Malzeme |
Katı tungsten karbür |
|
Yüzey |
Cilalı |
|
Kimyasal Bileşim |
%10 Co & %90 WC |
|
Tane Boyutu |
1.2 μm |
|
Sertlik (HRA) |
90'dan büyük veya eşit |
|
Manyetik Kuvvet |
23 (KA/M) |
|
T.R.S |
3200 (N/mm2) |
|
Manyetik Doygunluk |
10.3 (Bayan) |
|
Amaç |
Türlü araçlar |
|
Yoğunluk |
14,05 (g/cm2)3) |
Tungsten Çimentolu Karbür Sınıfı
Mdeğil

Sıcak Ürünler

Şirket Bilgileri
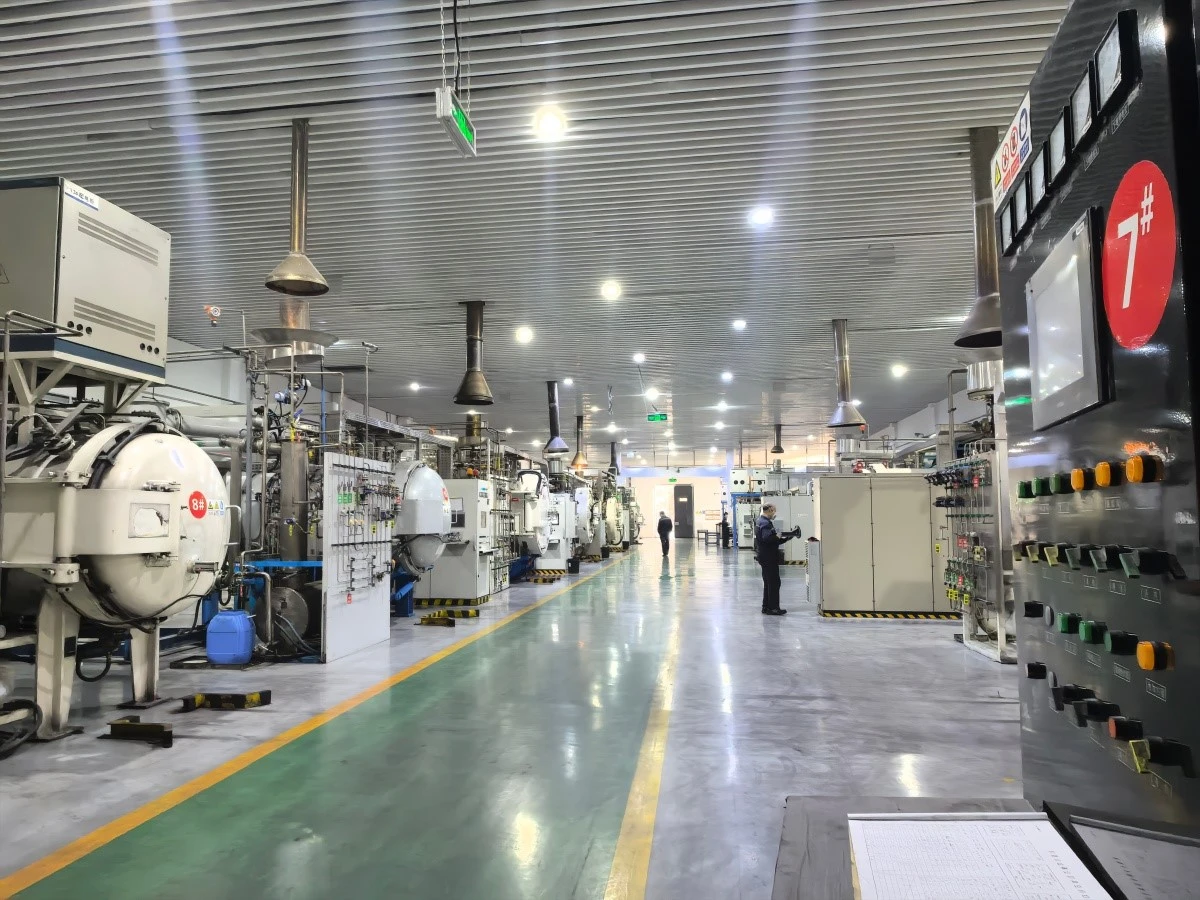
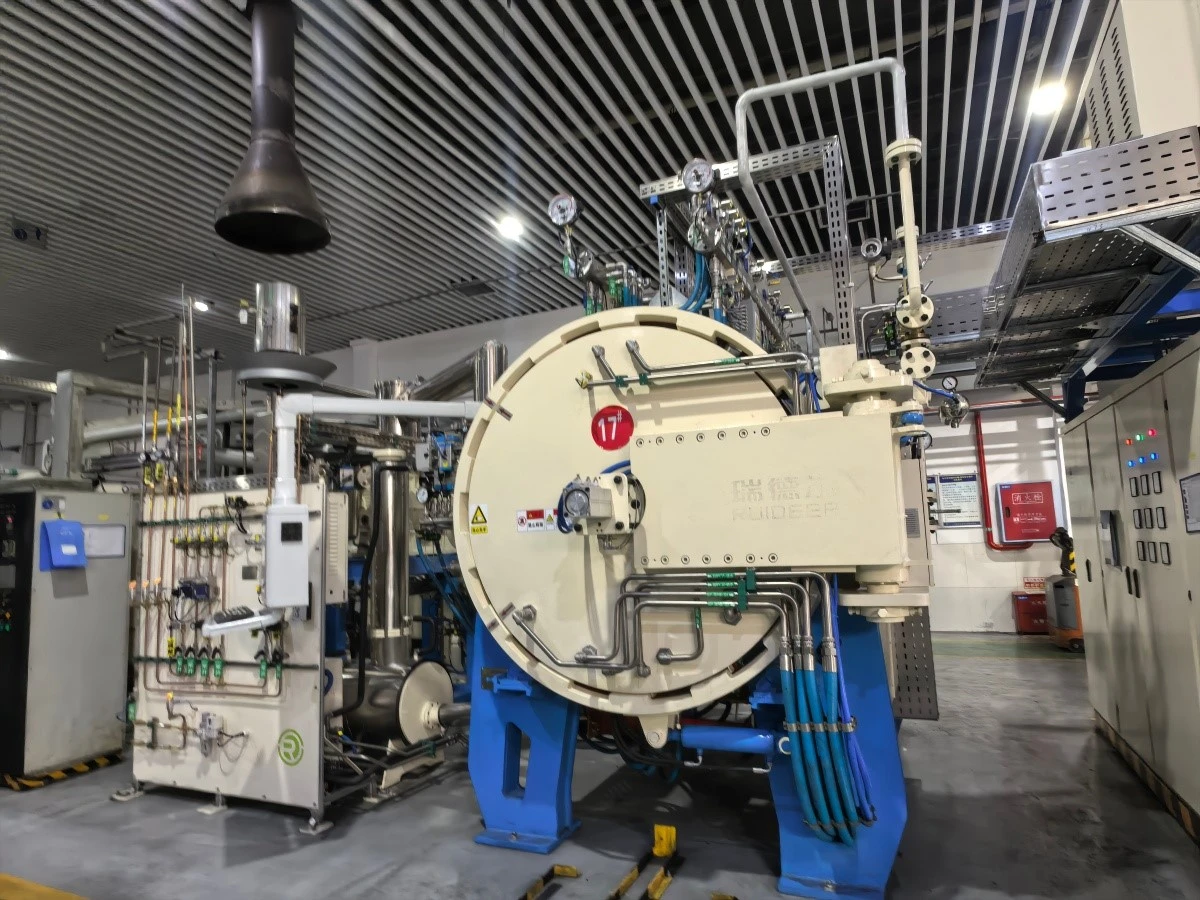
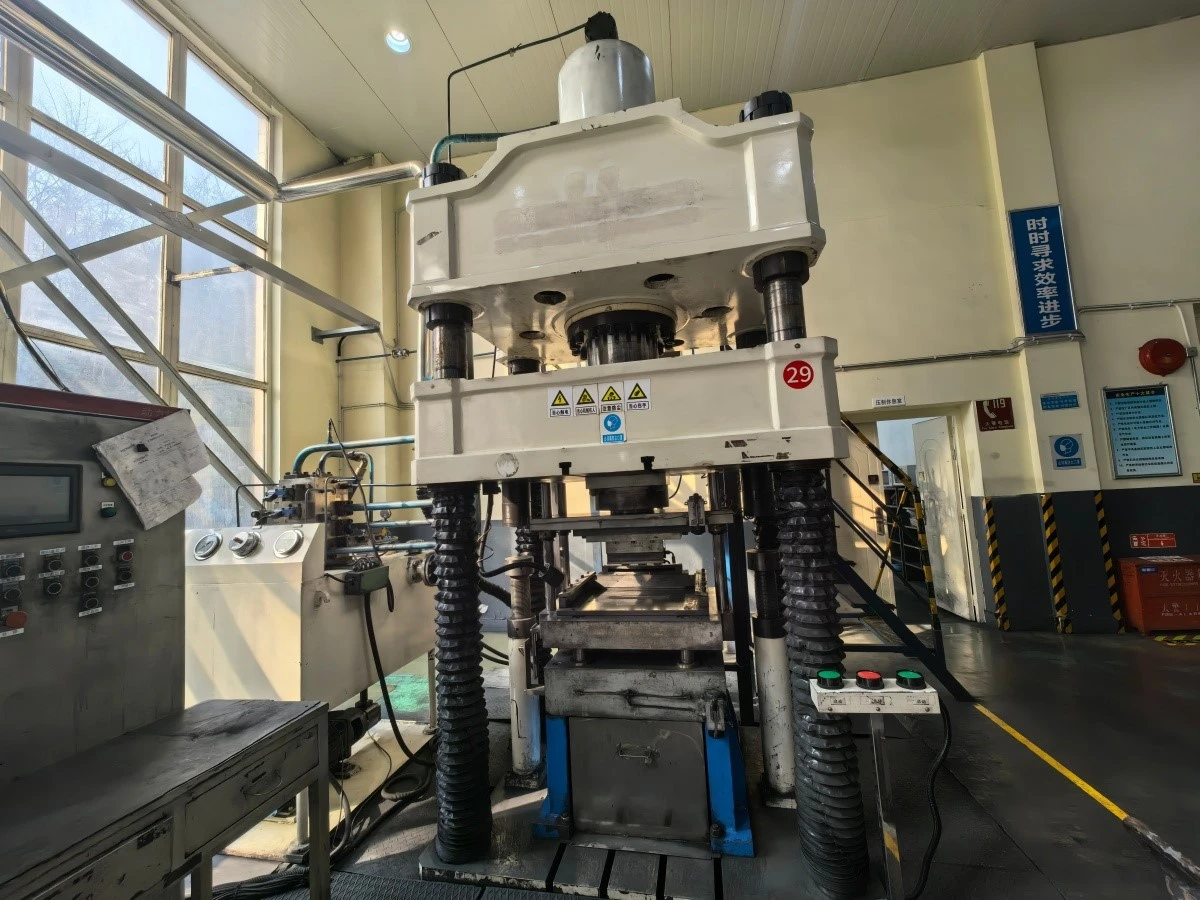
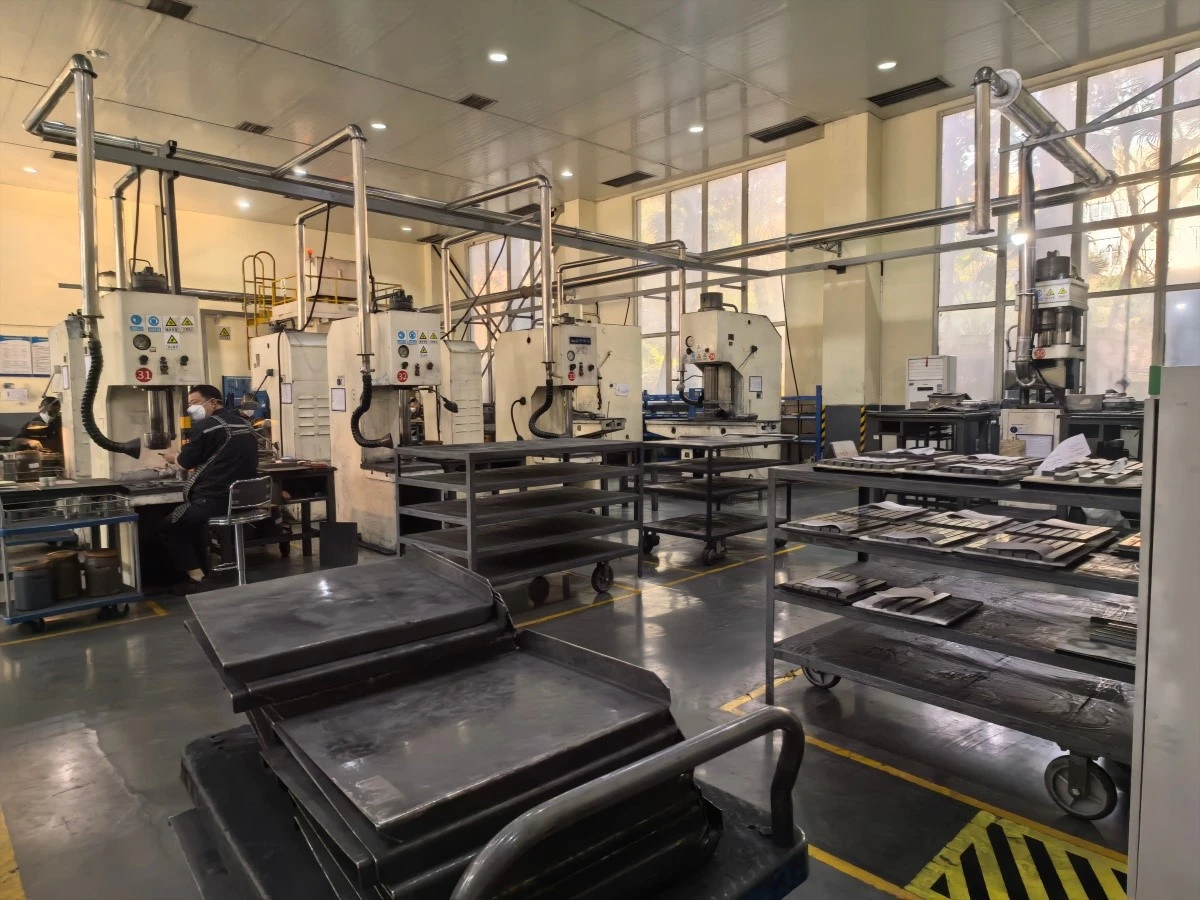
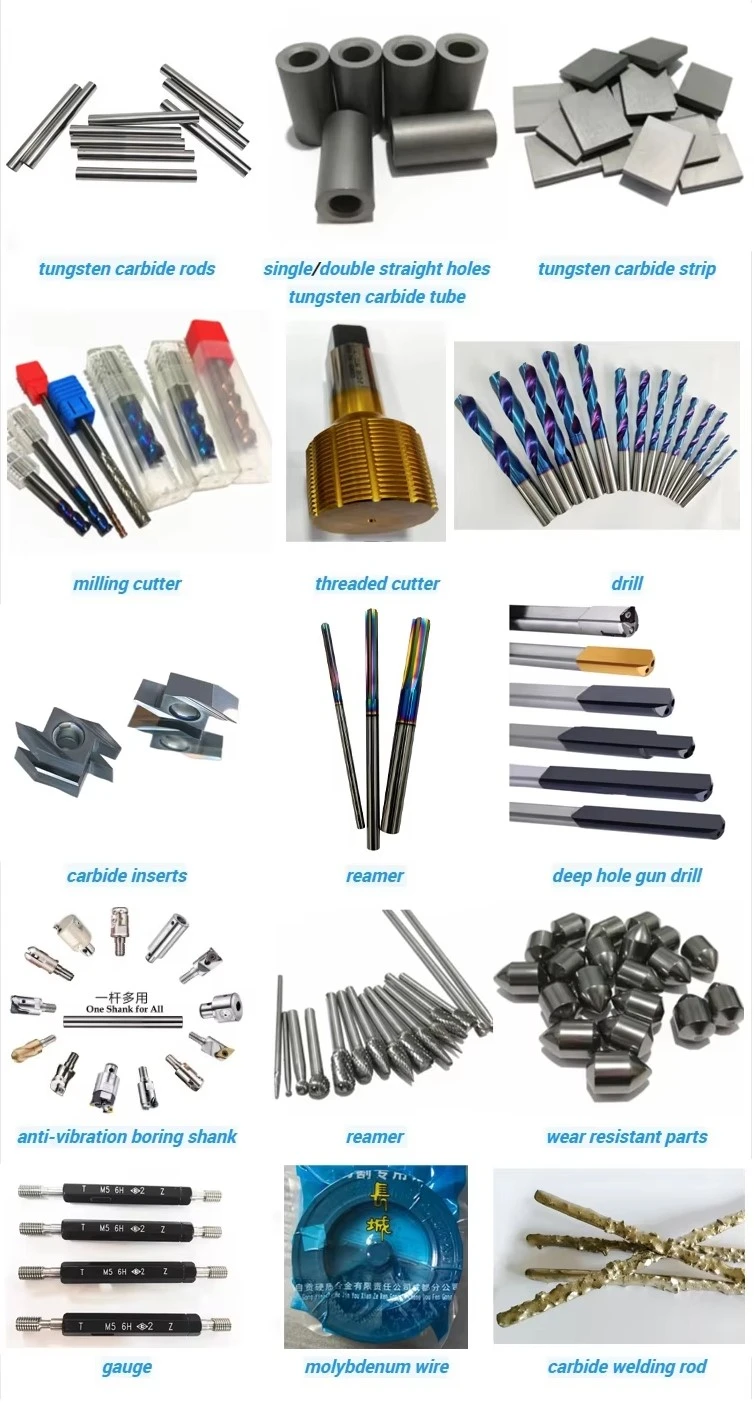
Kunshan Zhiyi Dingli Çimentolu Karbür Takım Co., Ltd.ünlü yerli alet ve makine ekipmanı üretim üssü - Suzhou'yu bulur.fabrikaağırlıklı olarak her türlü ürünün üretimi ve geliştirilmesi üzerinde çalışmaktadır.karbür araçlarıparmak freze, kılavuz, matkap uçları, karbür pilotları gibi. Çin'de hedefimiz basınçlı döküm çubukları, karbür delik işleme çubukları, standart kesiciler, standart dışı kesiciler ve sert-işleme kesicileri üretiminin merkezi üssü haline gelerek zümre arasında iyi ve sağlıklı bir şirket imajı oluşturmaktır.
Şu anda şirket bunu yapabilir. Genel olarak ürünlerimiz kalıp, elektronik, araba motoru ve aksesuarları, petrol makineleri, makine imalat vb. imalatında kullanılabilir. Amerika Birleşik Devletleri, Rusya, Endonezya, Güney Kore, Japonya, Avustralya vb. gibi istikrarlı müşterilerimiz var.


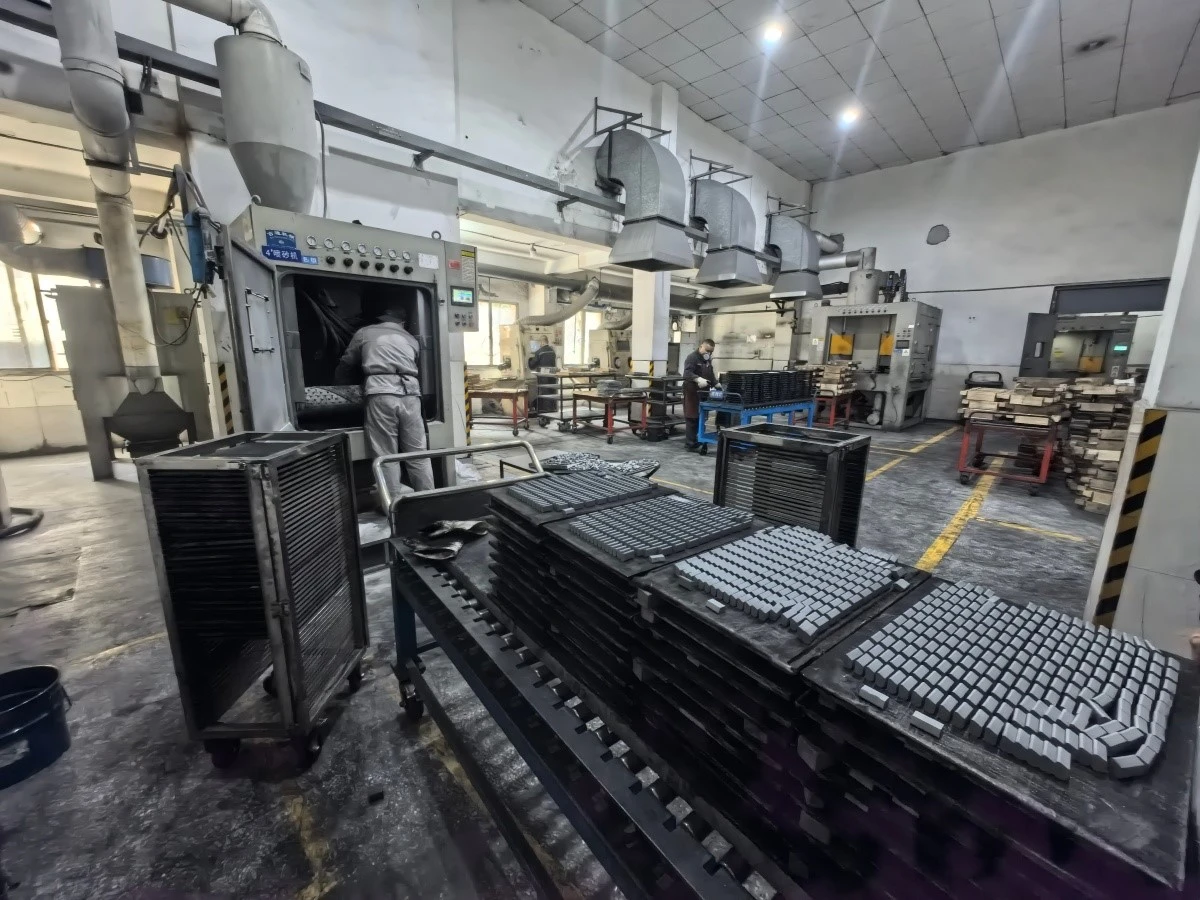
Test Makinesi

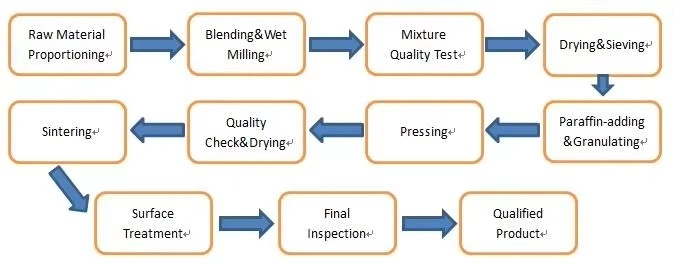
Üretim Akış Şeması
Paketleme ve Teslimat
Ambalaj
1>Plastik torba veya plastik kasa ile kaplanmış ürünleri ahşap kutu/karton/demir kutu vb. içine koyun.
2>Diğer ambalajlar ihtiyaçlarınıza göre kabul edilecektir.


SSS
S1: Teslimat süreniz ne kadardır?
A1: Belirli koşullara bağlıdır. Ancak ortalama 10 ila 15 gün sürebilir.
S2: Örnekler sunuyor musunuz?
A2: Evet, örnekler sunuyoruz. Ancak alıcıların navlun bedelini ödemesi gerekiyor. Ayrıca numunelerin ücretsiz olup olmadığı satın aldığınız miktara bağlıdır.
S3: Ürünleri nasıl paketliyorsunuz?
A3: Genel olarak ahşap, plastik veya karton kutular kullanıyoruz. Ürünlere zarar gelmesini önlemek için içine bazı yumuşak malzemeler de koyuyoruz.
S4: Ne kadar avans ödemem gerekiyor?
A4: Satın aldığınız ürünler stokta mevcutsa ödemenin tamamını yapmanız gerekir; Ürünler stokta yoksa, ödemenin yaklaşık yüzde 50'sini ödemeniz gerekiyor ve ardından üretim sürecine başlayacağız. Ancak yine de ürünleri teslim etmeden önce kalan masrafları ödemeniz gerekiyor.
S5: Ne tür ödemeleri kabul ediyorsunuz?
Cevap 5: Yukarıda gösterilen ödeme şekillerine ek olarak, hangi şekilde ödeme yapmak istediğinizi bizimle görüşebilirsiniz.

Renk Sapması Hakkında
Ürün resimlerinin tamamı fiziksel fotoğraftır; fotoğraf-çekme teknolojisi, ışık, görüntüleme parametreleri vb. nedeniyle, alınan fiziksel nesneler ile fotoğraflar arasında farklılıklar olabilir, lütfen fiziksel olana bakın.
Kargo Makbuzu
Tüm ürünlerimiz sevkıyattan önce sıkı denetimden geçer ve sayılır. Lütfen malları teslim alırken şahsen kontrol edin.
CTN numarasının ve modelinin yanlış olduğunu veya ürünün nakliye sırasında hasar gördüğünü tespit ederseniz lütfen imzalamayı reddedin ve bizimle iletişime geçin.
Popüler Etiketler: makine kelepçeleri, Çin makine kelepçeleri üreticileri, tedarikçiler, fabrika, karbür kesici uçlar, Karbür Kaynak Uçları, CNC Karbür Uçlar, Makine Kelepçeleri, Valf Yuvası Kesici


